Produktion
Hela kedjan under ett tak
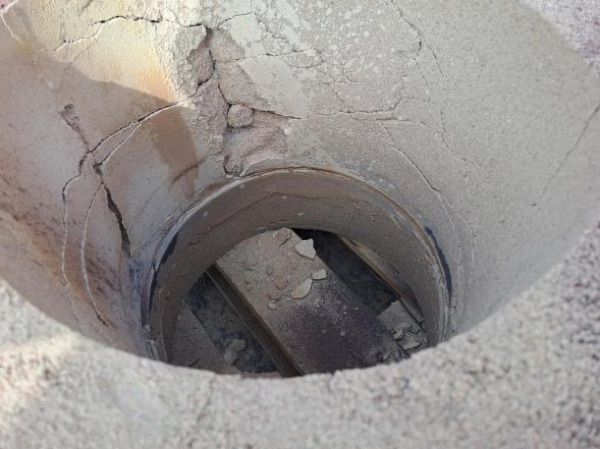
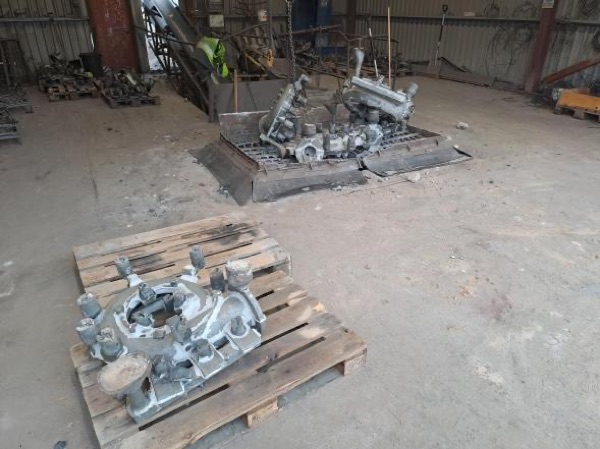
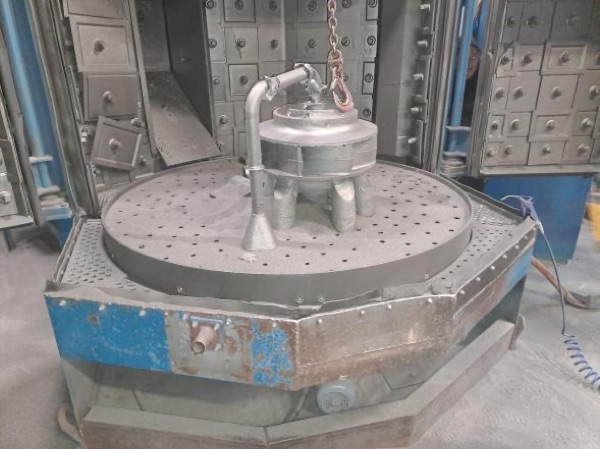
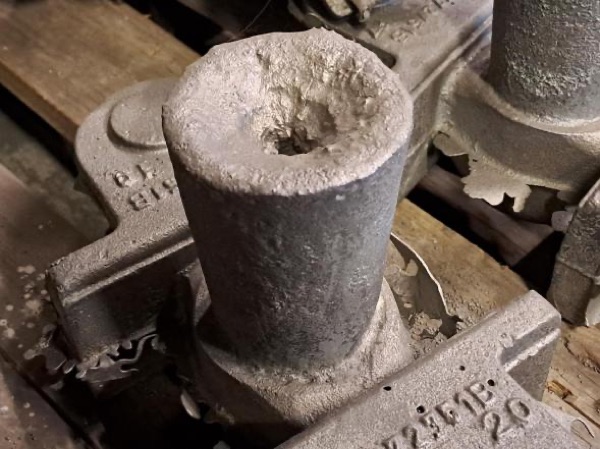
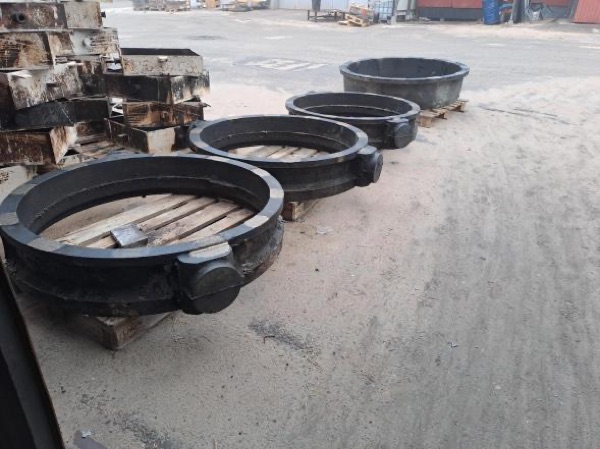
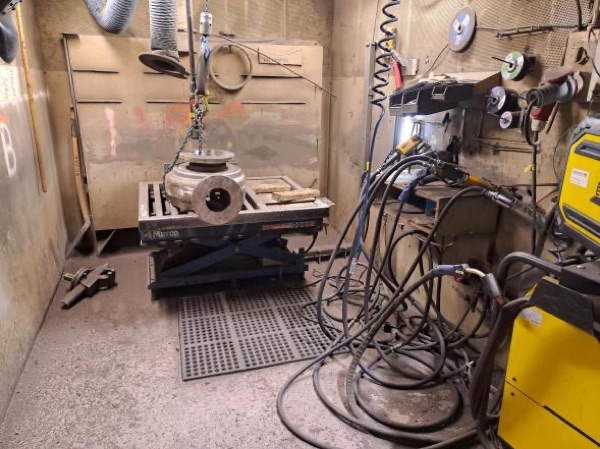
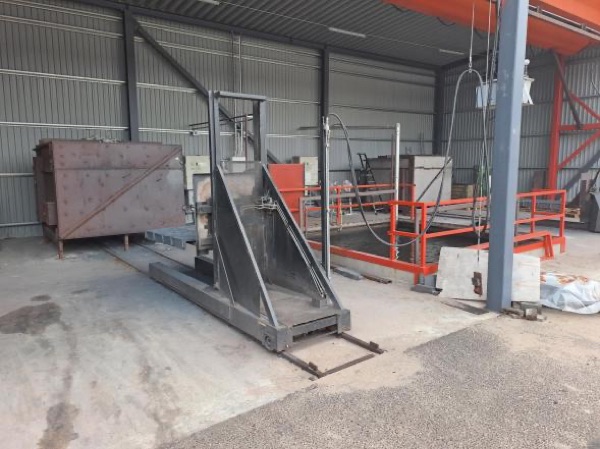
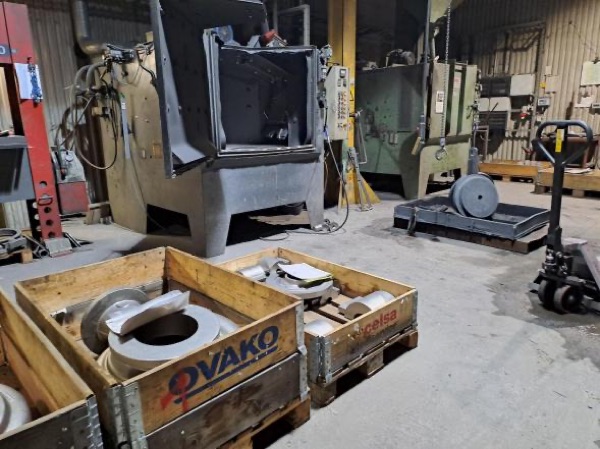
En bildserie som visar gjuteriets arbetsgång, från modell och formtillverkning till avgjutning av det färdiga godset.
Gravitationsgjutning i engångsformar av sand
Vi gjuter rostfritt stål med gravitationsgjutning. Formarna är engångsformar av sand: varje detalj får en ny form, som slås sönder när godset ska ut. Det låter enkelt, men mellan modellen och det avsynade godset ligger ett tjugotal moment som alla måste stämma.
Den här sidan följer arbetsgången steg för steg, med bilder från vår egen verkstad. Längst ner finns en ordlista för den som vill ha termerna förklarade.
Formning
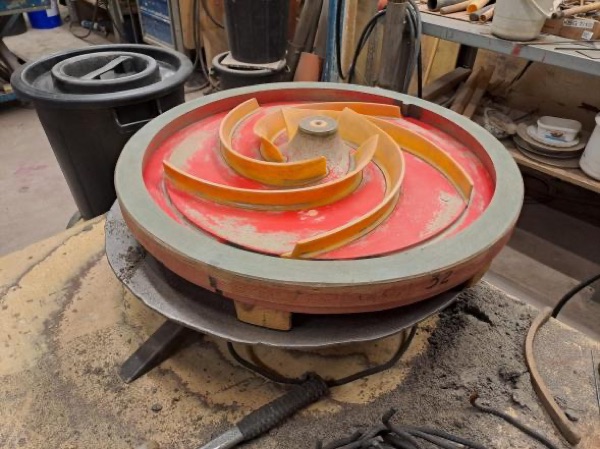
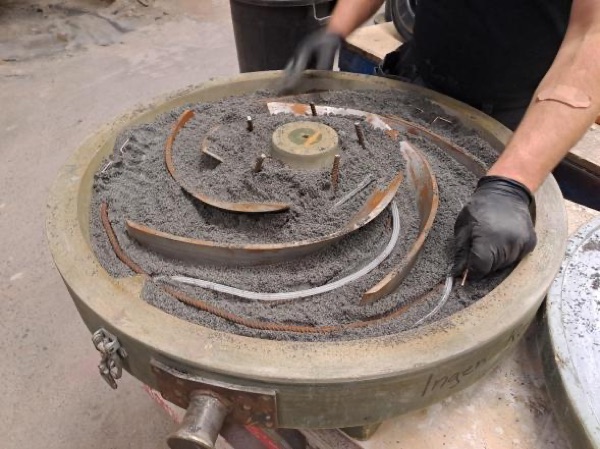
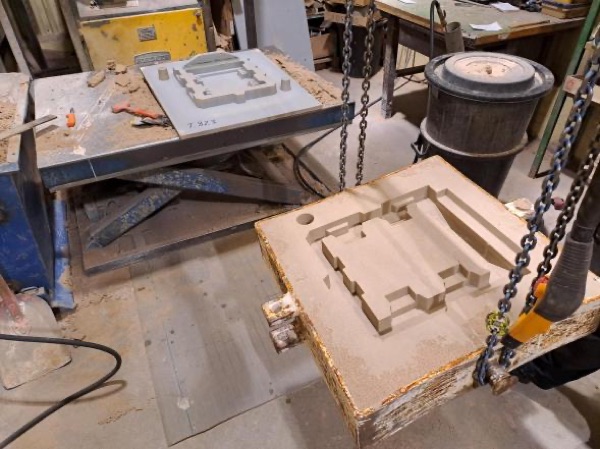
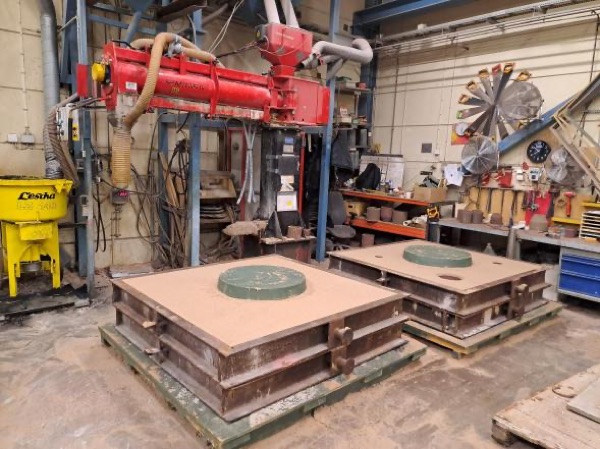
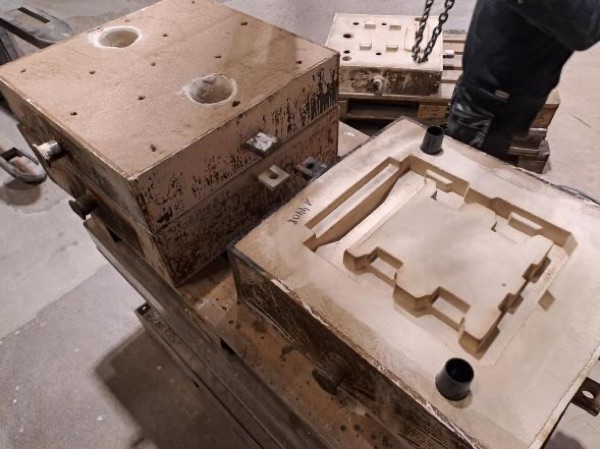
Allt börjar med modellen och kärnlådan. Mot modellen formas godsets utsida, mot kärnan dess insida. Formarna tillverkas enligt CO₂-metoden, vilket ger god måttnoggrannhet, fina ytor och låga efterbearbetningskostnader.
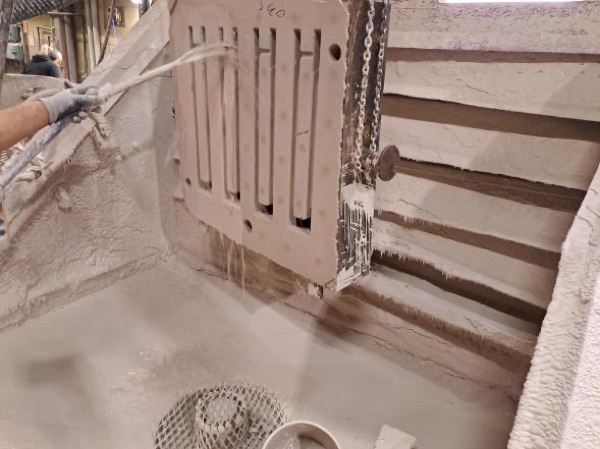
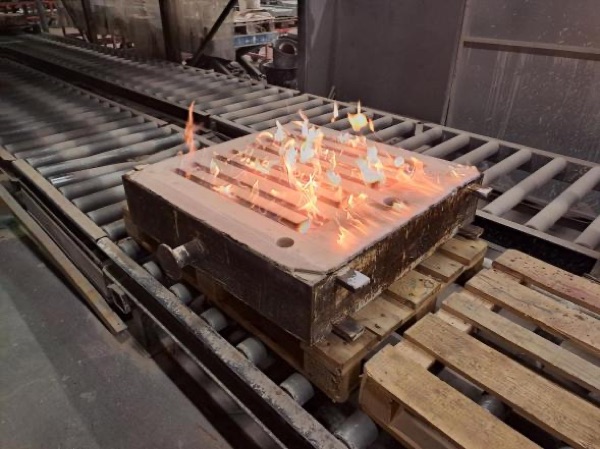
Nysand som formmaterial, oftast i kombination med zirkonsand närmast modellen, bidrar till ytfinishen och minimerar risken för att sand bränner fast i godset. Blacket måste vara torrt innan formdelarna monteras.
Gjutning
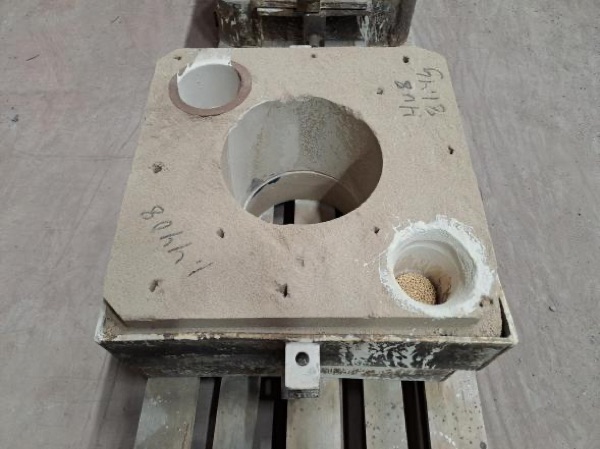
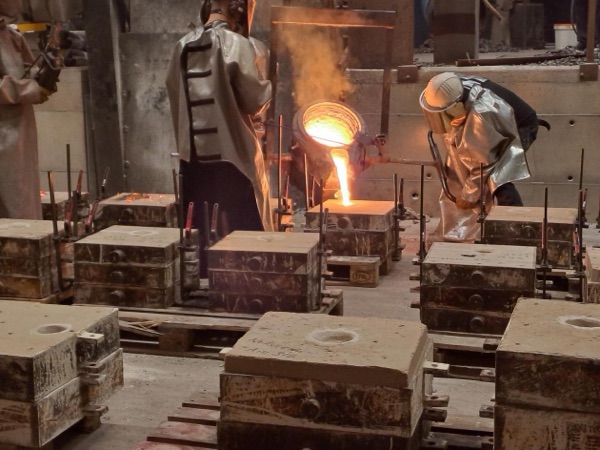
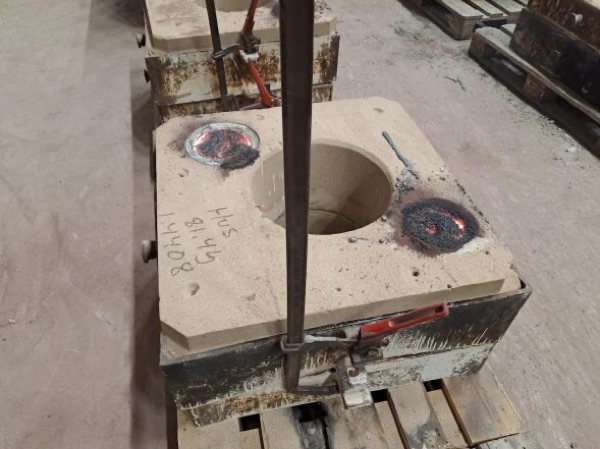
När formen är hopsatt gjuts den. Metallen ska in lågt och fullt, utan luft och slagg. Gjutsystemet med nerlopp, ränna och inlopp håller flödet laminärt, och matarna kompenserar för att stålet krymper 10 % när det stelnar.
Vi gjuter praktiskt taget alla vanligen förekommande gjutbara stålkvaliteter, med rostfritt och syrafast gjutgods som specialitet.
Efterbearbetning
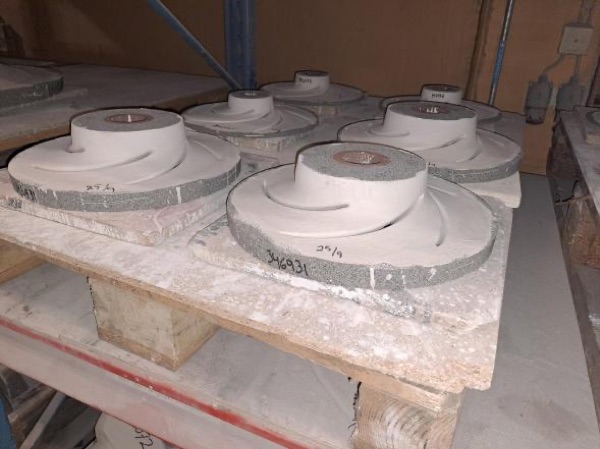
Svalningskrympet spräcker formsanden, och godset slås ur och blästras. Sedan skärs gjutsystem och matare bort, och godset gradas och repareras i rensboxen.
Därefter värmebehandlas godset i en modern ugn försedd med skrivare, så att processen kan följas och säkerställas hela vägen. Innan leverans blästras godset med ett rostfritt material, för att avlägsna glödskal och minimera risken för missfärgning. Sist kommer avsyningen.
Gjuteritermer
En ordlista för dig som är intresserad av gjuteriets värld.
International Atlas of Casting Defects är en referensbok för att kategorisera gjutdefekter och hitta lösningar på dem. Beteckningar som B200, B111, C221 och C211 nedan hänvisar till avsnitt i den boken.
KRYMPNING
- Svalningskrymp
- Om modellen är en meter lång blir den gjutna detaljen 2 % mindre, alltså 98 cm. Därför görs modellerna 2 % större än vad godset behöver vara.
- Stelningskrymp
- Gjuter du en liter flytande metall och sänker ner den stelnade biten i en full bägare med vatten tränger den bara undan 9 dl. Den har krympt 10 %. Man kan också säga att gjutgodset har ökat sin densitet.
GJUTSYSTEM OCH MATNING
- Sugning
- Defekten, till exempel B200, uppstår om matningen inte fungerat som tänkt eller om behovet av matning missats helt.
- Matare
- Ett nödvändigt ont för att slippa sugningsporer av stelningskrymp i godset. Placeras alltid på de tjockaste sektionerna och måste ha en modul och volym som är större än den sektion den matar.
- Nerlopp
- Första delen av gjutsystemet. Ett lodrätt rör.
- Ränna
- Andra delen av gjutsystemet. Leder metallen vidare i vågrät riktning.
- Inlopp
- Sista delen av gjutsystemet. Leder metallen in i formen. Oftast sitter ett filter innan inloppet tar slut, för att få ett laminärt flöde och för att hålla gjutsystemet fullt. Man vill inte ha med en massa luft ner.
FORMTILLVERKNING
- Styrning
- Ser till att formdelarna sitter rätt i x- och y-led, och hjälper till att sikta vid hopläggning så att formöverdelen inte läggs på en kärna som kan gå sönder.
- Black
- Ett tunt skyddande lager av zirkonsand som appliceras på form och kärna innan de monteras till en färdig form. Blacket måste vara torrt innan montering.
- Brätt
- En plan skiva som modellen är monterad på. Finns även som gasbrätt för småformar i längre serier.
- Kärnlåda
- Används för att producera en kärna, en del av formen. Mot kärnan stelnar metallen och bildar insidan av gjutgodset.
- Modell
- Används för att producera formens över- och underdel. Mot den formdelen av sand stelnar metallen och bildar utsidan av gjutgodset.
- Flaska
- En låda av metall som ställs på brättet. På flaskan finns vändtappar och utstick för att tvinga ihop formens över- och underdel.
SANDTYPER
- Kvartssand
- Här finns både fyllsand och modellsand. Namnen säger vad de används till.
- Kromitsand
- Om modellsanden inte håller för värmen vid tjockare gods och börjar smälta samman med metallen kan man välja den här sorten.
- Zirkonsand
- Samma som ovan, och en sista, ännu dyrare utväg.
DEFEKTER
- Spricka
- Det finns både varma sprickor (C221) och kalla (C211). De varma bildas innan godset stelnat helt, som en följd av att sanden inte ger med sig när svalningskrympet börjat. De kalla bildas efter att gjutgodset stelnat. Temperaturen har inte så mycket med saken att göra, mer än att de varma bildas över solidustemperaturen och de kalla under samma temperatur, cirka 1400 °C. Inte så kallt med andra ord.
- Gasporer
- Till exempel B111. Här finns många olika orsaker och utseenden: luft, slagg som bildar gas, fuktigt black, bindemedel, kärngaser och så vidare.
- Pora
- Nu tar vi det lugnt. Vilken typ snackar vi om? Det finns några olika typer och ännu fler orsaker.
VÄRMEBEHANDLING
- Normalisering
- Ger en enhetlig och finkornig struktur. Cirka 800 till 900 °C, svalning i luft.
- Härdning
- Stålet värms till cirka 1 000 °C, upp till en temperatur där det är austenitiskt. När stålet sedan släcks i vatten tvångsinlöses kolatomerna på ett sätt som gör att strukturen kallas martensitisk.
- Anlöpning
- Hög temperatur, i spannet 400 till 700 °C, ger ett mjukt material. Låg temperatur i samma spann ger ett hårdare material. Hårdheten går också att styra med tiden i temperatur. Lång tid ger mjukt material, och tvärtom.
- Seghärda
- Innebär att man först gör en härdning, hårt och sprött, och därefter en anlöpning, lite segare och lite mjukare.
- Släckning
- Efter värmebehandling av rostfria, höglegerade stål tar man snabbt ner temperaturen från cirka 1100 °C till rumstemperatur. Man släcker godset i vatten. Det görs för att jämna ut olikheter i materialet under tiden i värme, och för att under det snabba släckförloppet undvika att skadliga faser bildas vid några kritiska temperaturer. En klassisk sådan fas är sigmafas i duplexa stål.
- Svalning
- Om det inte är bråttom, eller inte möjligt på grund av deformations- och sprickrisk, kan man efter värmebehandling låta godset svalna sakta.
ÖVRIGT
- Skänk
- Det kärl som smältan transporteras i från ugnen till formen för avgjutning.
Redo att ta nästa steg?
Hör av dig så tar vi fram en offert.